
2013年执业è�¯å¸ˆè�¯å‰‚å¦çŸ¥è¯†ç‚¹ï¼šåŒ…衣的方法与设备
   (一)滚转包衣法
   è¿™ç§�包衣过程是在包衣锅内完æˆ�的,故也称为锅包衣法,它是一ç§�ç»�典而å�ˆå¸¸ç”¨çš„包衣方法,其ä¸åŒ…括普通锅包衣法(普通滚转包衣法)和改进的埋管包衣法å�Šé«˜æ•ˆåŒ…衣锅法。
   普通锅包衣法的机器设备外形è§�图3-6,其主è¦�æž„é€ åŒ…æ‹¬èŽ²è“¬å½¢æˆ–è�¸è� 形的包衣锅ã€�åŠ¨åŠ›éƒ¨åˆ†å’ŒåŠ çƒé¼“风å�Šå�¸ç²‰è£…ç½®ç‰ä¸‰å¤§éƒ¨åˆ†ã€‚包衣锅的ä¸è½´ä¸Žæ°´å¹³é�¢ä¸€èˆ¬å‘ˆ30°~45Â°ï¼Œæ ¹æ�®éœ€è¦�角度也å�¯ä»¥æ›´å°�一些,以便于è�¯ç‰‡åœ¨é”…内能与包衣æ��料充分混å�ˆã€‚è�¯ç‰‡åœ¨é”…内借助于离心力和摩擦力的作用,éš�锅内å£�å�‘上移动,上å�‡åˆ°è�¯ç‰‡çš„é‡�力克æœ�了离心力的æ�Ÿç¼šä»¥å�Žï¼Œå°†æ»šè�½ä¸‹æ�¥ã€‚æ¤è¿‡ç¨‹è¿žç»ä¸�æ–地进行,在包农锅å�£é™„è¿‘å½¢æˆ�旋涡状的è¿�动。å�¯è§�,在包衣锅的ä¸�å�Œéƒ¨ä½�,è�¯ç‰‡å…·æœ‰ä¸�å�Œçš„è¿�动速度,其ä¸åœ¨åº•éƒ¨å’Œæ—‹æ¶¡éƒ¨æ—¶çš„é€Ÿåº¦è¾ƒæ…¢ã€‚å› æ¤ï¼Œåœ¨å®žé™…æ“�作ä¸ï¼Œè¦�åœ¨åŠ å…¥åŒ…è¡£æ��æ–™å�ŽåŠ 以æ�…动,å�¦åˆ™å�¯èƒ½ä½¿åŒ…衣衣层的é‡�é‡�和厚薄ä¸�一致。在生产实践ä¸ä¹Ÿå¸¸å¸¸é‡‡ç”¨åŠ 挡æ�¿çš„方法æ�¥æ”¹å–„è�¯ç‰‡çš„è¿�动状æ€�ï¼Œä»¥è¾¾åˆ°çš„åŒ…è¡£æ•ˆæžœï¼Œæ¯”å¦‚ï¼Œåœ¨é”…çš„åº•éƒ¨åŠ è£…é€‚å½“å½¢çŠ¶çš„ä¸‰å�—挡æ�¿(对称分布,互æˆ�120°角)。
   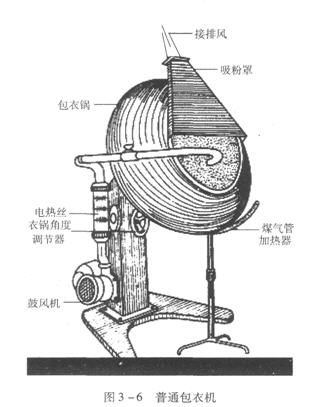
   动力部分主�由电机�调速装置组�,通过皮带轮驱动包衣锅的转动。
   åŠ çƒé¼“风å�Šå�¸ç²‰è£…ç½®ä¸çš„åŠ çƒæ–¹å¼�有两ç§�,一ç§�是使空气ç»�过电çƒä¸�预çƒå�Žç”±é”…Vl处å�¹äººé”…内(鼓çƒé£Ž)ï¼›å�¦ä¸€ç§�是采用电çƒä¸�ç›´æŽ¥å¯¹é”…ä½“åŠ çƒï¼Œè¿™ç§�æ–¹å¼�å�‡æ¸©å¿«ï¼Œä½†é”…体å�—çƒä¸�够å�‡åŒ€ï¼Œå�¯èƒ½å¯¹åŒ…衣质é‡�产生ä¸�利影å“�,故一般是采用鼓çƒé£Žä¸Žç›´æŽ¥åŠ çƒçš„è�”å�ˆæ–¹å¼�è¿›è¡ŒåŠ çƒã€‚å¿…è¦�时,也å�¯ç”±é¼“风机å�¹å…¥å†·é£Žï¼Œä»¥è°ƒèŠ‚锅内物料的干燥速度。å�¸ç²‰è£…置在锅的上方,用于防æ¢ç²‰å°˜é£žæ‰¬ã€‚
   埋管包衣法是在包衣锅的底部装有输é€�包衣溶液ã€�压缩空气和çƒç©ºæ°”的埋管,包衣溶液在压缩空气的带动下,由下å�‘上喷至锅内的片剂表é�¢ï¼Œå¹¶ç”±ä¸‹éƒ¨ä¸Šæ�¥çš„çƒç©ºæ°”干燥,所以å�¯ä»¥å¤§å¤§å‡�è½»åŠ³åŠ¨å¼ºåº¦ï¼ŒåŠ é€ŸåŒ…è¡£å�Šå…¶å¹²ç‡¥è¿‡ç¨‹ï¼Œæ��高劳动生产率。
   高效包衣锅法近年æ�¥å·²åº”用于国内的生产实践,其结构原ç�†ä¸ºï¼šåŒ…衣锅为çŸåœ†æŸ±å½¢å¹¶æ²¿æ°´å¹³è½´æ—‹è½¬ï¼Œå››å‘¨ä¸ºå¤šå”å£�,çƒé£Žç”±ä¸Šæ–¹å¼•å…¥ï¼Œç”±é”…底部的排风装置排出,具有密é—ã€�防爆ã€�防尘ã€�çƒäº¤æ�¢æ•ˆçŽ‡é«˜çš„特点,并且å�¯æ ¹æ�®ä¸�å�Œç±»åž‹ç‰‡å‰‚çš„ä¸�å�ŒåŒ…衣工艺,将å�‚数一次性地预先输入微机(也å�¯éš�时更改),实现包衣过程的程åº�化ã€�自动化ã€�科å¦åŒ–,特别适用于包制薄膜衣。
   (二)�化包衣法
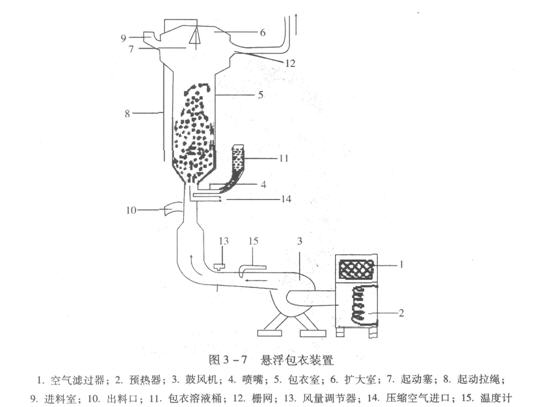
   本法的基本原ç�†ä¸Žæµ�化制粒法相类似:快速上å�‡çš„空气æµ�å�¹äººåŒ…衣室内,使æµ�化床上的片剂,悬浮于这ç§�空气æµ�ä¸ï¼Œä¸Šä¸‹ç¿»è…¾å¤„于æµ�化(沸腾)状æ€�,故亦称为æµ�化包衣法或沸腾包衣法;与æ¤å�Œæ—¶ï¼Œå–·å…¥çš„包衣溶液,会å�‡åŒ€åœ°åˆ†å¸ƒäºŽç‰‡å‰‚的表é�¢ï¼Œæº¶åª’éš�çƒç©ºæ°”迅速挥散,从而在片剂的表é�¢ç•™ä¸‹è–„膜状的衣层。ç»�过一定时间,å�³å�¯åˆ¶å¾—包有薄膜衣的片剂。本法于l953å¹´ç”±Wurster首创,20世纪60年代末开始应用于生产,其设备示æ„�图è§�图3—7。
   与滚转包衣法相比,悬浮包衣法具有如下一些优点:①自动化程度高,ä¸�åƒ�ç³–è¡£é”…åŒ…è¡£é‚£æ ·ï¼Œå¿…é¡»å…·æœ‰ç‰¹åˆ«ç†Ÿç»ƒçš„æ“�作技艺,当喷人包衣溶液的速度æ�’定时,则喷入时间与衣层增é‡�将有线性关系,å�³è¡£å±‚厚度与衣层增é‡�é‡�çš„ç«‹æ–¹æ ¹å€¼æˆ�æ£æ¯”,这对于自动控制具有特别é‡�è¦�çš„æ„�义;②包衣速度快ã€�时间çŸã€�å·¥åº�少,包制一般的薄膜衣å�ªéœ€lå°�时左å�³å�³å�¯å®Œæˆ�,适å�ˆäºŽå¤§è§„模工业化生产;③整个包衣过程在密é—的容器ä¸è¿›è¡Œï¼Œæ— 粉尘,环境污染å°�,并且节约原辅料,生产æˆ�本较低。当然,采用这ç§�包衣方法时,è¦�求片芯的硬度ç¨�大一些,以å…�在沸腾状æ€�时被撞碎或缺æ�Ÿï¼Œä½†åº”注æ„�:片芯的硬度也ä¸�宜过大,å�¦åˆ™ä¼šé€ æˆ�崩解迟缓。
   具体的æ“�作方法简介如下:①由进料å�£è£…入一定数é‡�çš„è�¯ç‰‡ï¼Œå…³é—进料å�£ï¼Œå¼€å�¯é¼“风机,调节风é‡�,使è�¯ç‰‡åœ¨åŒ…衣室内呈现æŒ�ç»çš„悬浮è¿�动状æ€�;②开å�¯åŒ…衣溶液桶的活塞,压缩空气将包衣溶液由喷嘴喷雾到上下翻腾的è�¯ç‰‡è¡¨é�¢ï¼›â‘¢å…³é—包衣溶液的进å�£ï¼Œå¼€å�¯ç©ºæ°”预çƒç®¡ã€�å�¹äººçƒç©ºæ°”,使包衣室内达到50—60℃,è�¯ç‰‡è¢«è¿…速干燥,然å�Žå†�循环进行上述②ã€�③的过程……,直到å�ˆæ ¼ä¸ºæ¢ã€‚在实际工作ä¸ï¼Œç”±è¿›æ°”和排气的温差就å�¯ä»¥åˆ¤æ–和控制溶剂的蒸å�‘速度,从而å�ˆç�†åœ°è°ƒèŠ‚包衣溶液的喷入é‡�,如果排气温度过低,表明包衣室内溶剂é‡�过大,应å‡�少包衣溶液的喷入é‡�ï¼›å��之,表示喷入é‡�ä¸�足。
   (三)压制包衣法
   一般采用两å�°åŽ‹ç‰‡æœºè�”å�ˆèµ·æ�¥å®žæ–½åŽ‹åˆ¶åŒ…衣,两å�°åŽ‹ç‰‡æœºä»¥ç‰¹åˆ¶çš„ä¼ åŠ¨å™¨è¿žæŽ¥é…�套使用。一å�°åŽ‹ç‰‡æœºä¸“门用于压制片芯,然å�Žç”±ä¼ 动器将压æˆ�的片芯输é€�至包衣转å�°çš„模å”ä¸(æ¤æ¨¡å”内已填人包衣æ��料作为底层),éš�ç�€è½¬å�°çš„转动,片芯的上é�¢å�ˆè¢«åŠ 入约ç‰é‡�的包衣æ��料,然å�ŽåŠ 压,使片芯压人包衣æ��æ–™ä¸é—´è€Œå½¢æˆ�压制的包衣片剂。本方法的优点在于:å�¯ä»¥é�¿å…�水分ã€�高温对è�¯ç‰©çš„ä¸�良影å“�,生产æµ�程çŸã€�自动化程度高ã€�劳动æ�¡ä»¶å¥½ï¼Œä½†å¯¹åŽ‹ç‰‡æœºæ¢°çš„精度è¦�求较高,目å‰�国内尚未广泛使用。
  相关汇总:
  2013年执业è�¯å¸ˆè�¯å¦ä¸“业知识è�¯å‰‚å¦çŸ¥è¯†ç‚¹è¾…导汇总
  相关推�:
  2013年执业è�¯å¸ˆè�¯å‰‚å¦çŸ¥è¯†ç‚¹ï¼šåŒ…衣的目的和ç§�ç±»
  2013年执业è�¯å¸ˆè�¯å‰‚å¦çŸ¥è¯†ç‚¹ï¼šç‰‡å‰‚制备ä¸å�¯èƒ½å�‘生的问题
  2013年执业è�¯å¸ˆè�¯å‰‚å¦çŸ¥è¯†ç‚¹ï¼šç‰‡å‰‚çš„æˆ�åž‹å�Šå…¶å½±å“�å› ç´
责编:zdh
- 2019年执业è�¯å¸ˆã€Šè�¯å¦ä¸“业知识二》æ€�维导图下载
- 2019年执业è�¯å¸ˆã€Šè�¯å¦äºŒã€‹è€ƒç‚¹ï¼šè§£çƒé•‡ç—›è�¯åˆ†ç±»
- 2019年执业è�¯å¸ˆè�¯å¦äºŒè€ƒç‚¹ï¼šæ°¯è‹¯é‚£æ•�è�¯ç�†ä½œç”¨
- 2019年执业è�¯å¸ˆã€Šè�¯å¦ä¸“业知识二》å�„ç« åŽ†å¹´åˆ†å€¼åˆ†å¸ƒ
- 2019执业è�¯å¸ˆè�¯å¦ä¸“业知识二考点:é�žç”¾ä½“抗炎è�¯
- 执业è�¯å¸ˆè�¯å¦ä¸“业知识二考点:镇痛è�¯ä½¿ç”¨åŽŸåˆ™