工序能力的概念
工序能力的概念相关课程
 工序能力的概念考点解析
 工序能力的概念介绍
|
概念 |
【工序能力】是受控状态下工序对加工质量的保证能力,具有再现性或一致性的固有特性。 |
|
概念 |
• 当影响工序质量的各种系统性因素已经消除,由人(Man)、机器(Machine)、原材料(Material)、方法(Method)、测量(Measurement)和环境(Environment), (简称5M1E)等原因引起的偶然性质量波动已经得到有效的管理和控制时,工序质量处于受控状态。 |
01 工序的实际加工能力
|
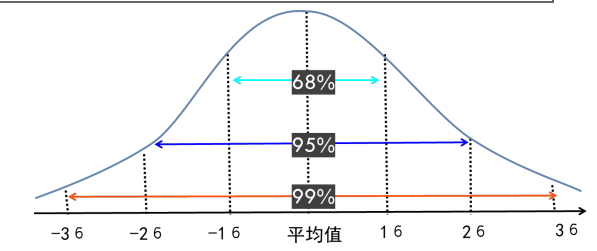
工序能力可用工序产品质量特性值的变动来衡量,用符号B 表示。如工序产品质量特性值X的标准差为σ,则工序能力可表示为: |
|
|
【公式】 |
B =6σ |
|
一般情况下,产品质量的实际波动越小,意味着该工序加工质量一致性越高。因而B 越小,工序能力越强。工序能力的大小应和质量要求相适应,B值过小在经济性上往往是不合适的。 |
|
02 工序能力指标的用途分类
|
(1)选择经济合理的工序方案 |
以预测与质量标准的符合程度为标准确定工序工艺装备、工艺方法和检测方法 |
|
(2)协调工序之间的相互关系 |
工艺设计时,要规定各道工序的加工余量、定位基准等,了解每道工序的能力更有利于工序设计 |
|
(3)验证工序质量保证能力 |
分析工序质量缺陷因素,估计工序不合格率,控制工序实际加工质量 |
工序能力的概念考点试题
正确答案: A
答案解析: 工序能力指标的用途可分为以下三类。
(1)选择经济合理的工序方案。以预测与质量标准的符合程度为标准确定工序工艺装备、工艺方法和检测方法。
(2)协调工序之间的相互关系。工艺设计时,要规定各道工序的加工余量、定位基准等,了解每道工序的能力更有利于工序设计。
(3)验证工序质量保证能力。分析工序质量缺陷因素,估计工序不合格率,控制工序实际加工质量。
D选项错误。工序能力指标反映的是工序在受控状态下对加工质量的保证能力,属于过程控制和预防性管理工具。成品出厂检验是验证最终产品是否合格的必经环节,工序能力指标不能直接替代成品出厂检验。
E选项错误。在生产过程中,由人、机、料、法、环、测(5M1E)引起的偶然性质量波动是客观存在的固有特性。工序能力指标的作用是衡量和管理这种波动,使其处于受控状态,但无法完全消除质量波动。
[|||][|||][|||][|||][|||][|||]
大咖讲解:工序能力的概念
质量管理方法
一 分层法
|
含义 |
分层法是质量管理中常用的数理统计方法,是指把收集到的原始质量数据按照一定的目的加以分类整理,再据此进行质量分析的方法 |
|
目的 |
• 归集性质相同的数据 【关键】是尽量使同一层的数据波动小一些,各层间的数据波动大一些 |
【例如】某轧钢厂2025年12月的废品分层结果见表
表 某轧钢厂2025年12月的废品分层结果 单位:吨
|
废品项目 |
废品数量 |
|||
|
甲车间 |
乙车间 |
丙车间 |
丁车间 |
|
|
尺寸超差 |
30 |
15 |
10 |
55 |
|
轧废 |
10 |
28 |
10 |
48 |
|
耳子 |
5 |
10 |
25 |
40 |
|
压痕 |
8 |
4 |
8 |
20 |
|
其他 |
3 |
1 |
2 |
6 |
|
合计 |
56 |
58 |
55 |
169 |
二 调查表法
|
含义 |
• 调查表是为了分层收集数据而设计的一类统计图表,调查表法是利用这类统计图表进行数据收集、整理和粗略分析的一种方法 |
|
类型 |
• 常用的调查表有缺陷调查表、不良项目调查表、不良原因调查表和过程分布调查表 |
三 散布图法
|
含义 |
• 散布图又称相关图,是将两个可能相关的变量数据以点的形式标注在坐标图上,通过观察分析来判断两个变量之间的相关关系。 |
|
举例 |
• 热处理时淬火温度与工件硬度之间的关系 • 某种元素在材料中的含量与材料强度的关系 |
四 排列图法
|
含义 |
• 排列图又称主次因素分析图或帕累托图。意大利经济学家帕累托揭示的“关键的少数和次要的多数”规律,被广泛应用于各个领域 |
五 因果分析图法
|
含义 |
• 因果分析图以结果为特性、以原因为因素,用箭头表示因果关系的一种图形。 • 因果分析图法是一种充分发动员工智慧、集思广益的方法,特别适用于质量小组实行质量民主管理的情形 |
六 直方图法
|
含义 |
• 又称质量分析图,它是由很多直方形连起来的,表示质量数据离散程度的一种图形。 【口诀】离职-脂肪粒 • 直方图用以整理质量数据,通过对数据及其规律的分析判断工序是否处于受控状态,并根 据质量特性的分析结果进行适当的调整,解决生产中存在的问题 |
七 控制图法
|
含义 |
• 控制图又称为管制图,被用来反映生产过程中工序质量随时间的动态变化,并以此为依据来维持生产过程的稳定性。 |
|
计量值控制图 |
• 计量值控制图一般适用于以长度、强度、纯度等计量值为控制对象的情况,有单值控制图、平均值和极差控制图以及中位数和极差控制图等 |
|
计数值控制图 |
【计件值控制图】以计数值数据的质量特性值为控制对象的,属于这种情况的有不合格品率控制图和不合格品数控制图 【计点值控制图】缺陷数控制图和单位缺陷数控制图 |
分层法
含义:分层法是质量管理中常用的数理统计方法,是指把收集到的原始质量数据按照一定的目的加以分类整理,再据此进行质量分析的方法
目的:归集性质相同的数据
【关键】是尽量使同一层的数据波动小一些,各层间的数据波动大一些
调查表法
|
含义 |
• 调查表是为了分层收集数据而设计的一类统计图表,调查表法是利用这类统计图表进行数据收集、整理和粗略分析的一种方法 |
|
类型 |
• 常用的调查表有缺陷调查表、不良项目调查表、不良原因调查表和过程分布调查表 |
散布图法
|
含义 |
• 散布图又称相关图,是将两个可能相关的变量数据以点的形式标注在坐标图上,通过观察分析来判断两个变量之间的相关关系。 |
|
举例 |
• 热处理时淬火温度与工件硬度之间的关系 • 某种元素在材料中的含量与材料强度的关系 |
排列图法
排列图又称主次因素分析图或帕累托图。意大利经济学家帕累托揭示的“关键的少数和次要的多数”规律,被广泛应用于各个领域
因果分析图法
• 因果分析图以结果为特性、以原因为因素,用箭头表示因果关系的一种图形。
• 因果分析图法是一种充分发动员工智慧、集思广益的方法,特别适用于质量小组实行质量民主管理的情形
直方图法
• 又称质量分析图,它是由很多直方形连起来的,表示质量数据离散程度的一种图形。
【口诀】离职-脂肪粒
• 直方图用以整理质量数据,通过对数据及其规律的分析判断工序是否处于受控状态,并根 据质量特性的分析结果进行适当的调整,解决生产中存在的问题
控制图法
• 控制图又称为管制图,被用来反映生产过程中工序质量随时间的动态变化,并以此为依据来维持生产过程的稳定性。
|
计量值控制图 |
• 计量值控制图一般适用于以长度、强度、纯度等计量值为控制对象的情况,有单值控制图、平均值和极差控制图以及中位数和极差控制图等 |
|
计数值控制图 |
【计件值控制图】以计数值数据的质量特性值为控制对象的,属于这种情况的有不合格品率控制图和不合格品数控制图 【计点值控制图】缺陷数控制图和单位缺陷数控制图 |
工序能力分析
一 工序能力的概念
|
概念 |
【工序能力】是受控状态下工序对加工质量的保证能力,具有再现性或一致性的固有特性。 |
|
概念 |
• 当影响工序质量的各种系统性因素已经消除,由人(Man)、机器(Machine)、原材料(Material)、方法(Method)、测量(Measurement)和环境(Environment), (简称5M1E)等原因引起的偶然性质量波动已经得到有效的管理和控制时,工序质量处于受控状态。 |
01 工序的实际加工能力
|
工序能力可用工序产品质量特性值的变动来衡量,用符号B 表示。如工序产品质量特性值X的标准差为σ,则工序能力可表示为: |
|
|
【公式】 |
B =6σ |
|
一般情况下,产品质量的实际波动越小,意味着该工序加工质量一致性越高。因而B 越小,工序能力越强。工序能力的大小应和质量要求相适应,B值过小在经济性上往往是不合适的。 |
|
02 工序能力指标的用途分类
|
(1)选择经济合理的工序方案 |
以预测与质量标准的符合程度为标准确定工序工艺装备、工艺方法和检测方法 |
|
(2)协调工序之间的相互关系 |
工艺设计时,要规定各道工序的加工余量、定位基准等,了解每道工序的能力更有利于工序设计 |
|
(3)验证工序质量保证能力 |
分析工序质量缺陷因素,估计工序不合格率,控制工序实际加工质量 |
二 工序能力指数
|
概念 |
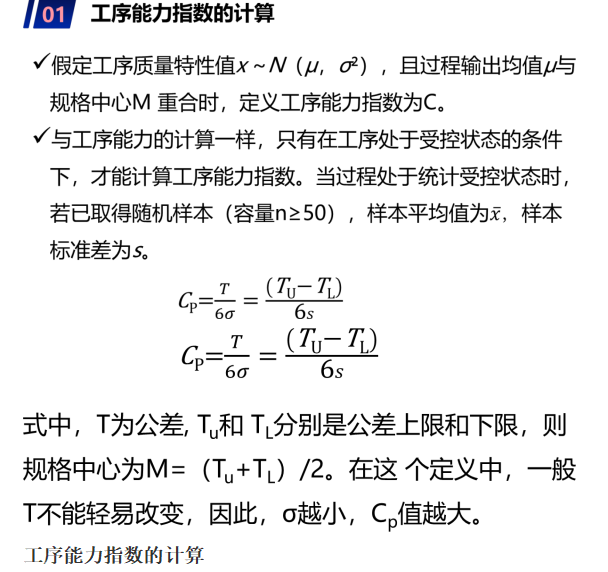
工序能力指数是表示工序能力满足产品质量标准的程度 |
|
概念 |
质量标准是指工序加工过程中产品必须达到的质量要求,通常用标准、公差(容差)、允许范围等来衡量,一般用符号T表示,其规格中心用M表示。 • 质量标准T与工序能力B的比值称为工序能力指数。 |
02 工序能力的判断与处置
工序能力判断的目的是对工序进行预防性处置,以确保生产过程的质量水平。
理想的工序能力既要满足质量保证的要求,又要符合经济性的要求。工序的质量水平按 Cp值的大小可划分为五个等级,按其等级的高低,在管理上可以做出相应的判断和处置。
工序能力指数判断准则
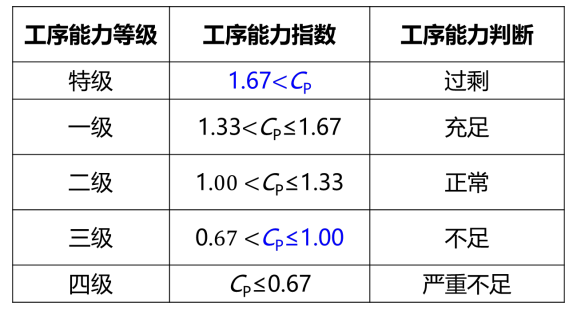
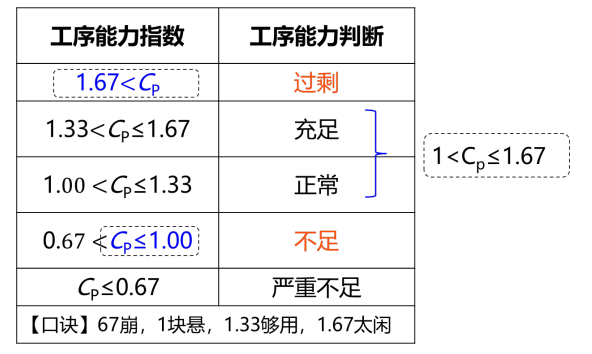
(1)工序能力指数过大的处置
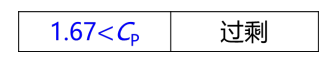
工序能力指数太大,意味着粗活细做,这样必然影响生产效率,增加产品成本。
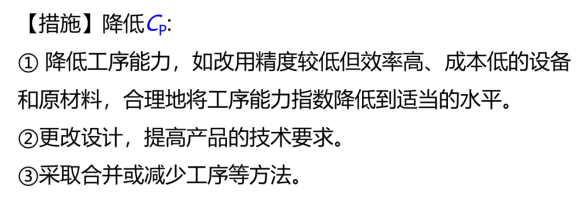
(2)工序能力指数过小的处置
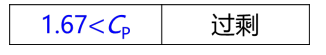
意味着产品质量水平低,要暂停加工,立即追查原因。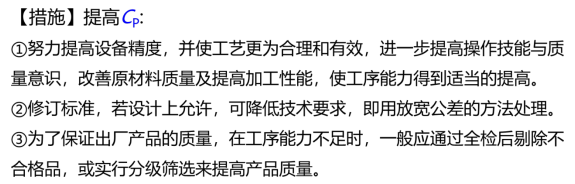
(3)工序能力指数适宜
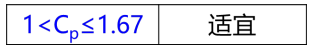
这时应进行控制,使工序处于受控或稳定状态,以保持工序能力不发生显著变化,从而保证加工质量。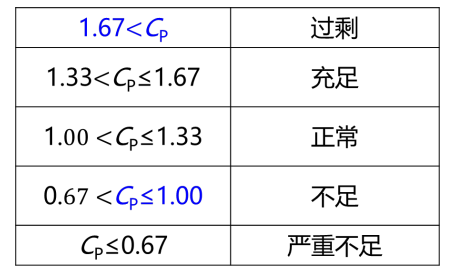
工序能力指数
|
概念 |
工序能力指数是表示工序能力满足产品质量标准的程度 |
|
概念 |
质量标准是指工序加工过程中产品必须达到的质量要求,通常用标准、公差(容差)、允许范围等来衡量,一般用符号T表示,其规格中心用M表示。 • 质量标准T与工序能力B的比值称为工序能力指数。 |
02 工序能力的判断与处置
工序能力判断的目的是对工序进行预防性处置,以确保生产过程的质量水平。
理想的工序能力既要满足质量保证的要求,又要符合经济性的要求。工序的质量水平按 Cp值的大小可划分为五个等级,按其等级的高低,在管理上可以做出相应的判断和处置。
工序能力指数判断准则
(1)工序能力指数过大的处置
工序能力指数太大,意味着粗活细做,这样必然影响生产效率,增加产品成本。
(2)工序能力指数过小的处置
意味着产品质量水平低,要暂停加工,立即追查原因。
(3)工序能力指数适宜
这时应进行控制,使工序处于受控或稳定状态,以保持工序能力不发生显著变化,从而保证加工质量。
拒绝盲目备考,加学习群领资料共同进步!
师资团队
-
免费听
槐俊升
应试性强,讲的细,效果好
主讲:中级经济基础知识
经济师大神级培训讲师,学员口中YYDS的经济师老师,母题班研究者,培训经验十余年
免费听
葛广宇
记忆魔术师
主讲:初级会计实务,中级财务管理,财务成本管理,中级经济基础知识,初级经济基础知识
副教授,管理学(会计学方向)博士在读、注册会计师,会计师职称。擅长以案例、关键词导向式的教学方法,归纳总结关联考点考点,讲解细致,适合零基础考生,学员称其为“记忆魔术师”。
-
免费听
郑伟
经济学男神
主讲:高级经济实务工商管理,中级经济基础知识,中级工商管理
德国科隆大学经济学博士,就职于北京外国语大学国际教育学院,双语经济学教师。本人学识渊博,底蕴深厚。课堂富有激情,能带动学员学习思维,幽默风趣的大叔型魅力男神。
免费听
王鑫鑫
资深人力资源管理专家
主讲:中级人力资源管理
山东大学MBA,多年从事人力资源管理师一级培训,丰富专业实践教学经验。
-
免费听
陈肖
主讲:中级人力资源管理
中国人民大学硕士、中级经济师、曾就职于500强企业从事管理相关工作。
免费听
李轻舟
主讲:中级建筑与房地产经济
中国建设教育协会专家库专家,高级工程师,全国一级建造师,全国监理工程师,注册执业资格考试老师。
专业智能,高效提分
章节练习
章节专项突破
进入做题
精选试题
省时高效精选
进入做题
模拟考场
海量题免费做
进入做题
考前点题
高效锁分72小时
进入做题
每日一练
每天进步一点点
进入做题
历年真题
真题实战演练
进入做题
易错题
精选高频易错题
进入做题
模考大赛
同场闯关做题
进入做题
APP刷题神器
模考大赛
考点打卡
做题闯关
扫描二维码 下载233网校APP刷题
互动交流
微信扫码关注公众号
获取更多考试资料